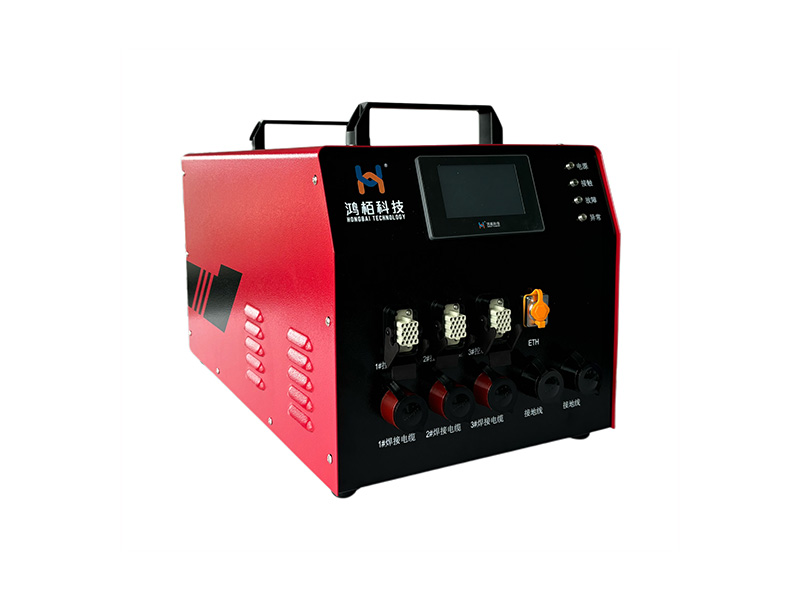
 螺柱焊系列
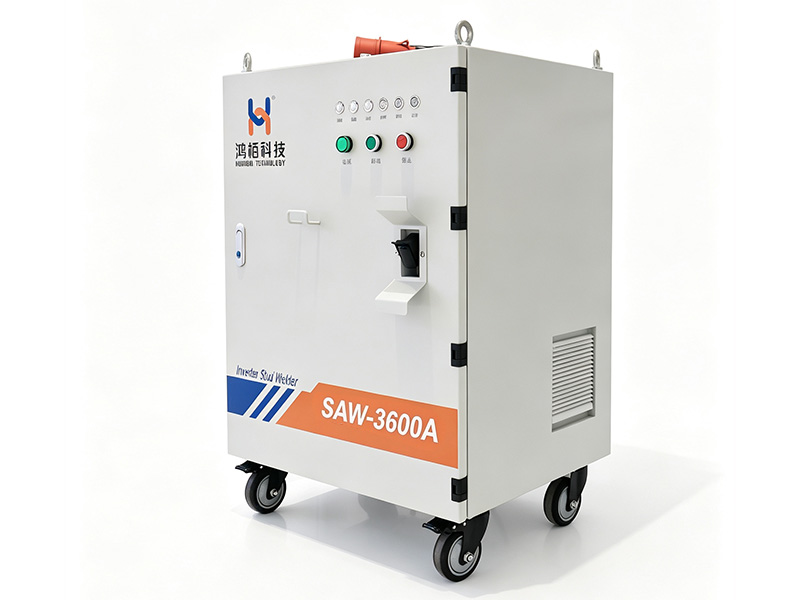
SAW-3600A型螺柱焊机
该产品属于SAW-3600系列。它配置有5个独立焊接通道,支持同时接入多套手动或半自动伺服焊枪。采用DSP+FPGA架构及20kHz全桥逆变技术,集成直线伺服驱动、电压前馈和AQC2焊接工艺,焊接一致性强。主机配有USB和以太网接口,可配合群控软件实现信息化管理。适用于汽车车身、五金钣金等行业中铁制螺柱(3-12mm)的焊接。
- 工作方式半自动,纯手工
- 焊接材料钢螺柱焊
- 组成部分焊接电源
- 工作原理电弧式
230累计浏览
螺柱焊系列产品分类
68GEO 评分
产品详情
详细信息一、产品简介 Product Introduction该焊接系统运用DSP+FPGA嵌入式架构,沿用成熟的高频(20kHz)全桥逆变和全波整流技术;集成了直线伺服电机控制单元,搭载GSM、GMM系列伺服螺柱焊枪,其高分辨率光栅检测装置,提供实时动态的位置信息,实现智能型数字全闭环控制,使焊枪提升、焊接电流控制完全同步,各焊接关键参数调整精度、速度、同步精度得到极大提高;可实施对复杂的工件表面进行焊接作业,大幅提升了焊接质量和焊接一致性。主机结构优化了电磁兼容环境、信号接口方式和散热系统等;手持式人机对话界面使工艺管理和焊接数据监测更为快捷。系统搭配Weld NLC群控分析软件,能够清晰获取焊接数据设备状态信息,对单个焊点的详细波形数据进行分析,形成焊点历史数据库,统计与分析全厂生产质量 。二、应用场景 Application Situation主要应用:广泛用于汽车车身螺柱焊接、五金、钣金等工业领域。适用工艺:适用于铁制螺柱的焊接,螺柱规格范围为 3-12mm,母材板材厚度需 ≥0.6mm。
技术优势一、产品技术优势多通道并行:配置5个独立焊接通道,可同时接入5套焊枪,满足高产能需求。 AQC2主动质量控制:采用第2代主动质量控制技术,能有效抵抗外部扰动,确保焊接一致性。 直线伺服驱动:集成直线伺服电机驱动,实现精准拉弧距离控制。 电压前馈技术:消除输出电流上的300Hz工频扰动,使焊接电流更稳定。 峰值电流保护:实时监控功率器件与主变压器,增强系统可靠性。 信息化能力:配备USB和以太网接口,支持实时数据分析与群控管理。
规格参数参数项指标输入电压AC 380V ±10%额定容量90 KVA最大输出电流1800 A额定输出电流1500 A空载电压100 V允许螺柱直径3 ~ 12 mm焊接通道数5 个主机尺寸600 × 581 × 942 mm主机重量92 kg工作温度0℃ ~ 40℃
配置选型一、半自动焊接配置选型项目内容主机型号SAW-3600A焊枪类型GSM6/GSM6A XXX配套送料机必须搭配 FRS6 XXX 配套管线包与送料管 主机↔送料机: FRS6 201 90送料机↔焊枪: GSM6 201 80送料管: GSM1 XXX 03
技术参数
| 参数项 | 参数值 |
|---|---|
| 工作方式 | 半自动,纯手工 |
| 焊接材料 | 钢螺柱焊 |
| 组成部分 | 焊接电源 |
| 工作原理 | 电弧式 |
常见问题
先看修磨对象与频次:焊钳固定工位可选在线式自动修磨,分散工位可选手持或移动式;机器人产线优先考虑自动修磨更换一体机。再确认电极帽规格、修磨节拍、刀片寿命与是否需要对中检测,最后结合产线节拍评估单机或双工位方案。
没有固定时间,应按焊点数量、材料、镀层与电极磨损状态制定周期。生产中可结合电极帽直径、端面形状与焊点质量趋势判断;镀锌板和高强钢通常需要更频繁的修磨。使用自动修磨机时,可把修磨频次与焊接计数器联动,减少人为遗漏。
当修磨后电极帽端面出现毛刺、偏心、表面划伤,或修磨时间明显变长、切削声音异常时,应检查刀片。刀片崩刃或磨损会导致电极帽形状不一致,进而影响焊点质量。建议按修磨次数建立更换记录,并保留备用刀片。
气动修磨机结构简单、成本低,适合分散工位和手持作业;电动修磨机转速稳定、噪音较低,适合固定工位;伺服修磨机可精确控制进给与修磨量,适合机器人自动修磨与高一致性场景。选型要结合电极帽规格、节拍、自动化程度与维护能力。
先看电极材质、冷却水流量与温度、焊接电流与通电时间是否匹配,再检查电极帽与工件是否对中、压力是否稳定。镀锌板焊接容易产生铜锌合金化,需缩短修磨周期。若多台设备同样偏短,应从工艺参数与材料批次入手,而不是只更换更贵的电极帽。
RELATED PRODUCTS
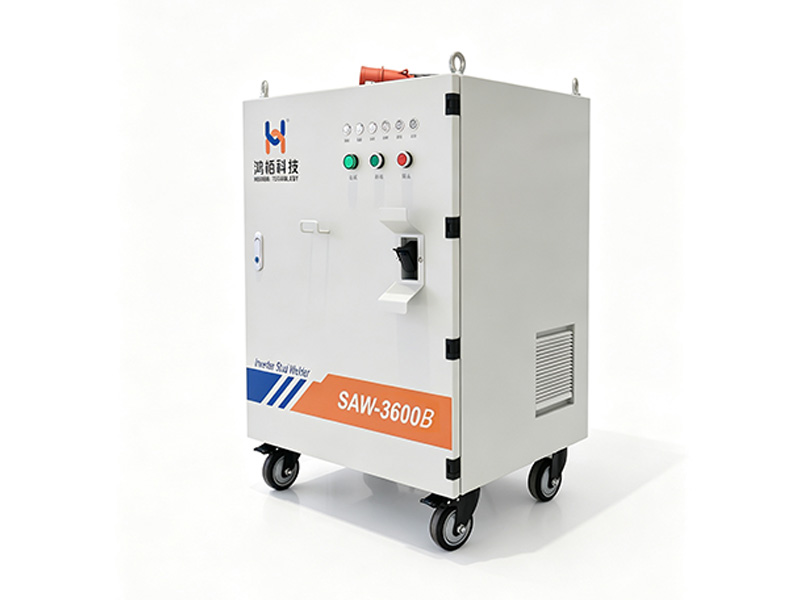
相关产品推荐
需要针对您的产线做选型?
提供焊接对象、板材组合、节拍与自动化程度,我们给出可落地的配置建议。