 螺柱焊系列
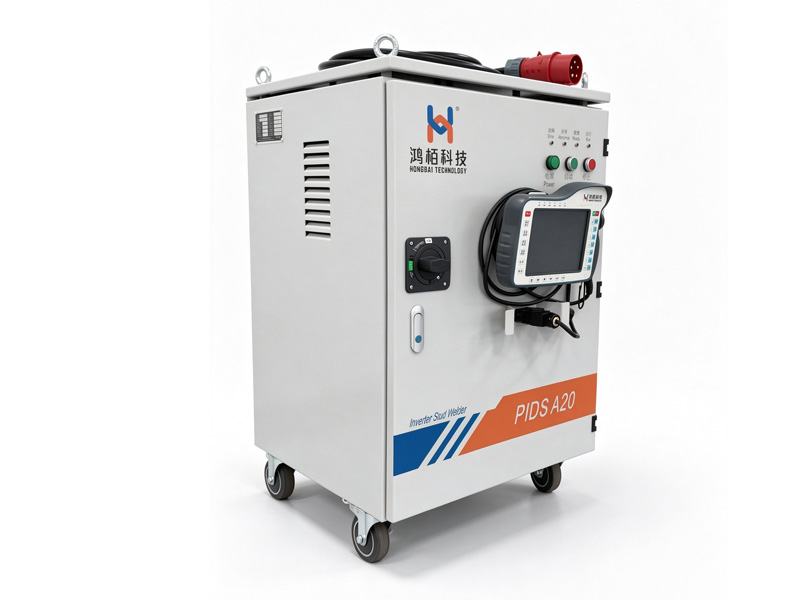
PIDS螺柱焊机
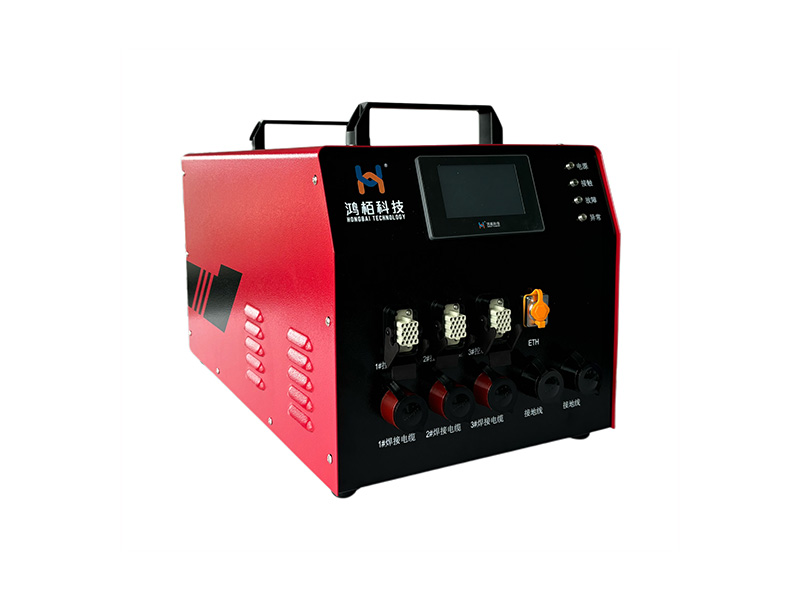
该成套设备主机采用IGBT逆变节能技术和DSP全数字控制技术,自带5个焊枪接口,可实现手动装钉、人工焊接;自动装钉、人工焊接和与机器人连接的全自动焊接。该设备的最大焊接电流可达2000A
- 工作方式全自动,半自动,纯手工
- 焊接材料钢螺柱焊
- 组成部分焊接电源
- 工作原理电弧式
208累计浏览
螺柱焊系列产品分类
77GEO 评分
产品详情
详细信息一、详细内容PIDS 系列螺柱焊接系统是我司在 SAW-3000A 型螺柱焊机基础上,面向汽车工业升级需求、适配新型材料与先进工艺开发的第四代旗舰焊接设备。系统采用ARM+FPGA 硬件架构,搭载50kHz 全桥软开关技术及100K 纯数字硬件电流环,实现焊接电流、拉弧行程的极致精密控制。设备额定最大输出电流 2000A,可稳定完成3mm~12mm 钢制、铝制螺柱焊接,针对薄板、高强度钢板、铝合金等材料,具备优异的焊接适配性与工艺稳定性。二、应用领域1.汽车制造:白车身、四门两盖、铝车身焊接工序2.家电制造:各类钣金件螺柱焊接3.五金制品:各类金属工件快速连接4.自动化产线:支持机器人集成,以标准从站形式无缝融入自动化焊接系统
技术优势技术领域优势描述核心控制架构 采用DSP+FPGA+CPLD三重高性能控制结构,升级16位高精度AD采样(上代12位),搭配高速数字隔离处理,采样精准度更高,系统运行更稳定。 逆变频率主电路采用 50kHz全桥软开关 技术,大幅提高电流调整速度,降低电应力,延长IGBT寿命。电流控制环搭载 100K纯数字硬件电流环,电流响应速率极快,焊接一致性极强。焊枪提升机构采用 直线伺服电机(可同时兼容直线电机及电磁铁焊枪),配合 光栅尺闭环反馈,提升高度控制精度可达 0.0052mm。 通道数量主机自带 5个独立焊接通道,可同时连接手动、半自动、全自动共5把焊枪,灵活适应复杂工位。通讯方式主机与送料机之间采用 光纤通讯,抗干扰能力强;支持 CAN2.0B / DeviceNet / Profinet / EtherNet/IP 等多种现场总线。 EMC滤波安装 100A进电滤波器 + 2200uF电解电容 + 4×150uF无极性电容 + 共模电感,抗干扰能力显著优于上一代。适应性可直接升级接机器人及焊接铝螺柱使用;支持手动、半自动、全自动三种工作模式。
规格参数项目指标备注型号PIDS A20AT / PIDS L20AT(铝制螺柱焊接) 工作方式手动/半自动/全自动伺服驱动集成输入电压AC 380V ± 10%,三相四线制(A、B、C + PE)频率 50~60Hz额定容量90 kVA最大输出功率120 kW最大输出电流2000 A额定输出电流1800 A空载电压110 V焊接时间可调范围5~150ms焊接电流范围100 ~ 2000 A逆变频率20 kHz允许螺柱直径φ3 ~ 12 mm允许螺柱材质钢制、钢制镀锌(PIDS L20AT可焊接铝制螺柱)焊接通道数5个独立通道每分钟可焊次数n: 30 ~ 60 (I=1500A, t=30ms)主机尺寸 (长×宽×高)600 mm × 646 mm × 960 mm主机重量138 kg
配置选型一、全自动焊接配置选型:组件推荐型号/说明功能与备注PIDS主机PIDS A20AT / PIDS L20AT系统的核心,提供能源与控制。送料机FRS5全自动焊接标准配置,内置 DeviceNet 接口,专用于连接机器人。焊枪GAM1 / GAM1XXX (全自动伺服焊枪)伺服电机驱动,配合机器人实现全自动焊接。GAM2 / GAM2XXX (全自动气体保护伺服焊枪)如需焊接铝材或需要气体保护时选用。管线包X110 (型号: GAM1/GAM2 201 80)连接FRS5送料机和GAM全自动伺服焊枪,标准长度 6.0m。X100 (型号: FRS1 201 90)连接PIDS主机和FRS5送料机,标准长度 2.5m。 通信DeviceNet 总线用于实现PIDS系统与机器人/PLC之间的通信。其他手持编程器、地线、送料管组件、机器人本体及控制系统必备配件。
技术参数
| 参数项 | 参数值 |
|---|---|
| 工作方式 | 全自动,半自动,纯手工 |
| 焊接材料 | 钢螺柱焊 |
| 组成部分 | 焊接电源 |
| 工作原理 | 电弧式 |
常见问题
常规服务承诺为 2 小时内响应、24 小时内到场,具体以区域与服务合同为准。紧急故障请直接拨打服务热线,并提供设备型号、现场地址、报警代码与联系人信息,便于值班工程师提前准备备件与方案。
可前往资料下载栏目获取公开的产品说明书与画册;CAD 图纸、旧版说明书、定制参数表等资料,请联系对接的销售或服务工程师。提供设备型号与序列号,可以更快定位对应版本,避免用错资料导致参数误设。
标准质保期以合同约定为准,通常为验收合格后 12 个月,易损件与人为损坏不在质保范围内。建议在合同签订前确认质保范围、响应时效、备件价格与延保方案。质保期内请保留完整的使用与维护记录,便于快速判定问题。
建议常备电极帽、修磨刀片、焊枪夹头、送料软管、密封圈、保险丝与常用传感器;关键产线可备控制板与电源模块。备件清单应结合设备型号、易损件消耗速度与停机成本确定,避免盲目囤货,也要避免关键件断供。
建议按日、周、月、季度建立点检表:每日检查气源、冷却、电缆与焊枪;每周检查电极帽、修磨刀片与过滤器;每月检查接触器、端子与接地;每季度由专业人员检查电源模块、电容与绝缘。所有记录留档,便于分析重复故障。
先看电极材质、冷却水流量与温度、焊接电流与通电时间是否匹配,再检查电极帽与工件是否对中、压力是否稳定。镀锌板焊接容易产生铜锌合金化,需缩短修磨周期。若多台设备同样偏短,应从工艺参数与材料批次入手,而不是只更换更贵的电极帽。
RELATED PRODUCTS
相关产品推荐
需要针对您的产线做选型?
提供焊接对象、板材组合、节拍与自动化程度,我们给出可落地的配置建议。