 螺柱焊系列
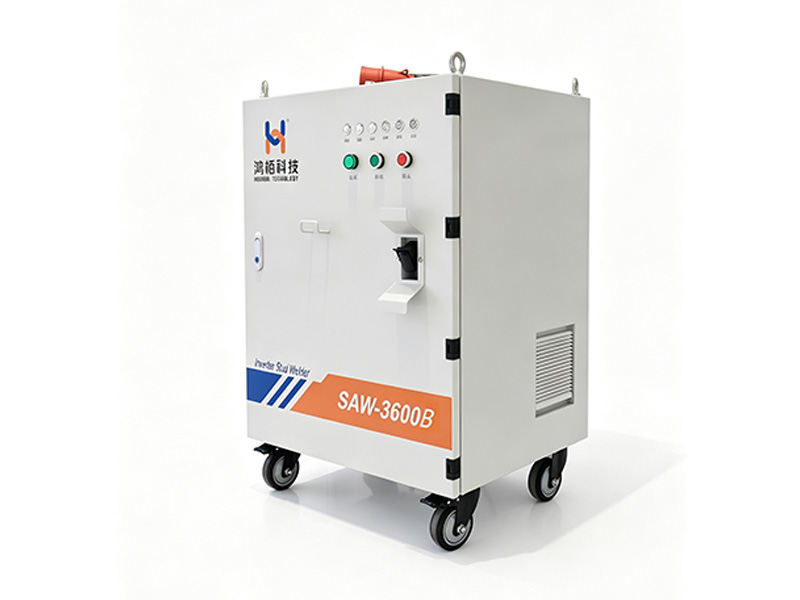
SAW-3600B螺柱焊机
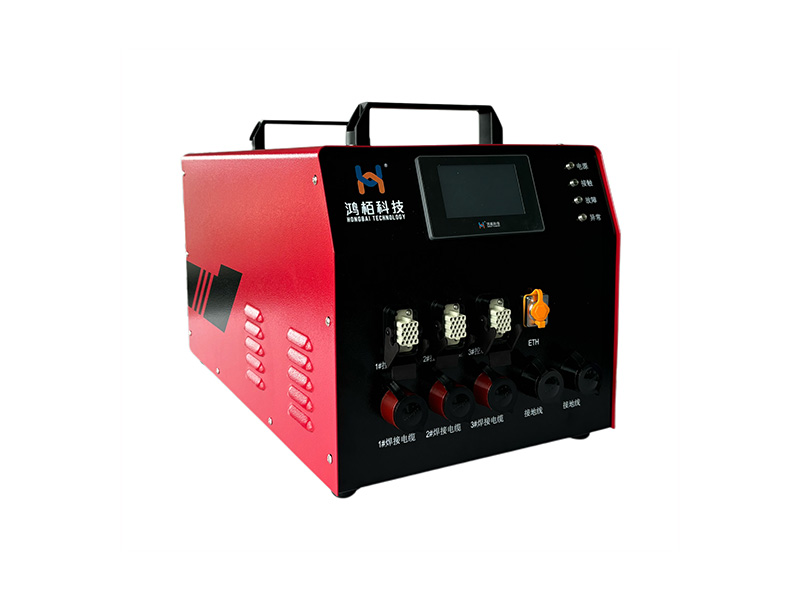
SAW-3600B螺柱焊机是一款2~3通道、成本低廉的螺柱焊接主机,适用于汽车车身、五金、钣金行业的中小规模手工/半自动焊接(如后焊、补焊),采用直线伺服电机和AQC2主动质量控制技术,具备USB/以太网接口实现数据监控,其核心参数为AC 380V±10%、90kVA、最大1800A、支持3~12mm螺柱、重88kg。
- 工作方式半自动,纯手工
- 焊接材料钢螺柱焊
- 组成部分焊接电源
- 工作原理电弧式
205累计浏览
螺柱焊系列产品分类
74GEO 评分
产品详情
详细信息一、产品简介AW-3600B 是 SAW-3600 螺柱焊接系统的主机型号之一,是深圳市鸿栢科技实业有限公司为满足汽车车身螺柱焊接、五金、钣金等行业开发设计的新一代螺柱焊接设备。定位与特点:该设备主要适用于中小规模手工或半自动螺柱焊接应用领域。在 SAW-3000A 系列的基础上,增加了直线伺服驱动功能,焊接终端提升方式升级为直线电机驱动方式;完善了螺柱焊接计数报警功能以及焊接工艺前馈技术。成本相对低廉,适用于后焊、补焊等小规模焊接作业。核心技术:采用AQC2(第 2 代主动质量控制技术) 焊接工艺,通过伺服电机精确拉弧距离控制,具有极强的抵抗外部扰动的能力,能有效保证螺柱焊接质量一致性。关键接口:主机拥有 USB 和 以太网 两种计算机接口,配合监控软件能够实现设备数据的实时分析及网络化功能。二、主要应用行业:汽车车身螺柱焊接:这是该设备主要设计目标之一五金行业钣金行业
技术优势核心技术优势说明直线伺服驱动集成直线伺服电机驱动功能,拥有直接驱动直线伺服电机的能力,提升精度高。AQC2焊接工艺采用第2代主动质量控制技术(AQC2),具有极强的抵抗外部扰动的能力,焊接一致性极强。焊接计数报警集成焊接计数报警功能,可实时监测螺柱焊接的数量与质量数据。电压前馈技术运用电压前馈技术,消除了输出电流上300Hz工频扰动。峰值电流保护运用峰值电流保护技术,能在线对电流电子功率器件、主变压器实施实时监控,及时发现设备异常,并提供保护能力,增强了系统的稳定性和可靠性。 USB/以太网接口主机拥有USB和以太网两种计算机接口,配合监控软件能够实现设备数据的实时分析及网络化功能。
规格参数项目技术指标备注输入电压AC 380V ± 10%三相输入频率50 ~ 60 Hz额定容量90 kVA最大输出电流1800 A额定输出电流1500 A空载电压100 V允许螺柱直径3 ~ 12 mm铁制螺柱允许螺柱材质钢制、钢制镀锌焊接通道数2 ~ 3 个独立通道主机尺寸 (长×宽×高)600 mm × 581 mm × 942 mm主机重量88 kg工作温度0 ℃ ~ 40 ℃仓储温度-40 ℃ ~ 75 ℃海拔高度≤ 1500 m焊接速度10 ~ 60 个/分钟
配置选型一、半自动焊接配置表组件名称推荐型号/说明功能与备注螺柱焊接主机SAW-3600B系统核心,提供能源与控制,2~3个独立通道半自动伺服焊枪GSM6 XXX ***(XXX为焊钉系列,***为焊钉直径和长度)自动填充焊接螺柱,扣枪后自动送钉并焊接 螺柱输送机FRS6 XXX(XXX指以焊钉类型为定义的特定编码)完成半自动焊枪的螺柱自动补充功能综合控制管线包GSM6 201 80连接半自动焊枪与送料机,包括电缆、动力电缆与气动回路综合控制管线包FRS6 201 90连接主机与送料机,实现通信、焊接信号与能量传导螺柱输送管GSM1 XXX 03(XXX指以焊钉类型为定义的特定编码)完成送料机对半自动焊枪的螺柱输送 焊接地线Y001 928 0001B包括焊接正极电缆、弧压检测信号线等手持编程器Y001 951 0011A用于设置焊接工艺参数、系统调试及监控气源清洁压缩空气(≥0.6MPa)由客户现场提供,用于FRS6送料机的工作气压二、手动焊接配置表组件名称推荐型号/说明功能备注螺柱焊接主机SAW-3600B系统核心,提供能源与控制,2~3个独立通道手动伺服焊枪GMM6 XXX **(XXX为焊钉类型编码,**为防飞溅套直径)手动填充焊接螺柱,扣枪即可焊接综合控制管线包GMM6 001 80包括电缆与动力电缆,实现焊接信号控制与反馈、伺服电机驱动控制等焊接地线Y001 928 0001B包括焊接正极电缆、弧压检测信号线等,焊接输出能量传导手持编程器Y001 951 0011A用于设置焊接工艺参数、系统调试及监控
技术参数
| 参数项 | 参数值 |
|---|---|
| 工作方式 | 半自动,纯手工 |
| 焊接材料 | 钢螺柱焊 |
| 组成部分 | 焊接电源 |
| 工作原理 | 电弧式 |
常见问题
设备必须可靠接地,焊接回路与工件连接良好;操作人员应佩戴防护面罩、手套与阻燃服,避免直视电弧。维修前必须切断电源、释放电容与气源压力;机器人工作站需确认安全门、光栅与急停有效。未经培训人员不得调整内部参数或拆开电源模块。
常规服务承诺为 2 小时内响应、24 小时内到场,具体以区域与服务合同为准。紧急故障请直接拨打服务热线,并提供设备型号、现场地址、报警代码与联系人信息,便于值班工程师提前准备备件与方案。
可前往资料下载栏目获取公开的产品说明书与画册;CAD 图纸、旧版说明书、定制参数表等资料,请联系对接的销售或服务工程师。提供设备型号与序列号,可以更快定位对应版本,避免用错资料导致参数误设。
标准质保期以合同约定为准,通常为验收合格后 12 个月,易损件与人为损坏不在质保范围内。建议在合同签订前确认质保范围、响应时效、备件价格与延保方案。质保期内请保留完整的使用与维护记录,便于快速判定问题。
建议常备电极帽、修磨刀片、焊枪夹头、送料软管、密封圈、保险丝与常用传感器;关键产线可备控制板与电源模块。备件清单应结合设备型号、易损件消耗速度与停机成本确定,避免盲目囤货,也要避免关键件断供。
建议按日、周、月、季度建立点检表:每日检查气源、冷却、电缆与焊枪;每周检查电极帽、修磨刀片与过滤器;每月检查接触器、端子与接地;每季度由专业人员检查电源模块、电容与绝缘。所有记录留档,便于分析重复故障。
RELATED PRODUCTS
相关产品推荐
需要针对您的产线做选型?
提供焊接对象、板材组合、节拍与自动化程度,我们给出可落地的配置建议。